新闻资讯NEWS
聚焦减振降噪前沿,传递行业动态与企业实践在工业生产里头,设备振动属于常见然而极易被忽略的问题,它好似设备的慢性病,起初症状不显著,不过发展到后期常常会致使设备损坏,引起生产中断,甚至造成安全事故。我做设备管理工作好些年了,深切明白振动治理并非单纯地拧紧螺丝,而是一项需要系统思维以及专业方法的日常工作。
设备出现振动,其原因常常并非单一,而是多种因素相互叠加所形成的终局。极为常见的一种情况是转子不平衡,这有可能是制造环节所产生的误差所致,也有可能是在运行期间物料不均匀附着造成的。联轴器对中不良亦是高频引发的问题所在,电机和泵体之间轴线发生偏移,会于运行之时产生周期性的激振力。基础刚性不足以及地脚螺栓松动同样会致使振动得以放大。另外,轴承磨损、齿轮损伤这类零部件故障也会借助振动的形式展现出来。在实际开展工作时,需要率先借助振动监测仪器来采集数据,随后结合设备的具体工况实施综合判断。
不少人于治理振动之际,总妄图寻觅到一种能一招取得胜利的万能办法,然而事实上,最为有效的乃是构建起系统化的治理流程。首先,得构建设备振动档案,用以记录每一台设备的振动本底值以及变化趋向。其次,要配备适宜的检测工具,便携式测振仪属于基础,而精密诊断还需频谱分析仪。于现场处理时,要遵循先简单后繁杂的原则,从检查地脚螺栓、基础刚性着手,接着再到联轴器找正、现场动平衡。最为关键的是要培育运维人员的振动意识,使他们能够凭借触觉以及听觉初步判定振动异常,进而及时采取举措。
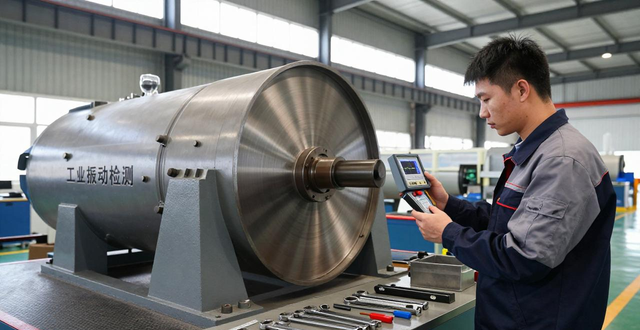
有一项技术,它是处理转子不平衡之时最为实用的,此技术名为现场动平衡,在操作现场动平衡这项技术的时候,那种复杂程度和特别之处在于,并不需要把转子拆卸下来然后将之送回到工厂去进行相关操作,而是能够直接就在设备所安装的那个位置上顺利地完成全部流程,在实际操作现场动平衡时,大致是这样的步骤顺序,首先要安装振动传感器以及转速传感器,之后启动设备去测量初始振动值以及相位,接着停止设备运行并添加试重,添加完试重之后再次启动设备去测量响应变化,在完成前面一系列操作以后,借助专用计算软件就能够确切地得出配重的大小以及位置,通过现场动平衡这样一项技术,如果操作得当一次良好的呈现就能够把振动降低到允许范围以内,现场动平衡这项技术的关键要点在于试重选择以及相位测量的准确性方面,经验丰富的技术人员在进行现场动平衡操作时往往能够一次就成功,进而减少设备的启停次数,最终降低对生产所造成的影响。
不可仅凭感觉 ascertain 判断振动是否合格,需参考相关国家标准以及行业规范。常用评判依据为振动烈度,即振动速度嘅有效值。针对不同类型嘅设备,标准值亦不相同。普通泵类设备振动速度有效值处于 4.5mm/s 以内算合格,7.1mm/s 以上就须立即停机处理。精密机床与高速旋转设备嘅要求更高一些。振动标准并非一成不变,还得结合设备嘅运行时间以及历史数据进行综合判断。刚刚给它投入装置的这套设备,理应要达成优良的标准,那些已经运作了许多年长时间的旧设备,那么能够在一定程度上把要求放宽一些,可是,绝对是不能够超出所允许的极限范围的。
于日常工作期间,你所遭遇的最为棘手的振动方面的问题究竟是什么,你又是借助何种办法将其解决的,欢迎于评论区域分享你的相关经验,如果认为该文章具备实用性,那么可别忘了进行点赞操作,并转发给更多有此需求的同行。


